典型机械零件加工工艺与数控铣削加工技术融合研究
一、引言
机械零件加工是机械制造行业的核心环节,其工艺水平直接决定了产品的精度、质量与生产效率。蒋兆宏编著的《典型机械零件加工工艺》(第四版)系统阐述了传统机械加工工艺的基础理论与典型零件的工艺规程设计方法,而郑主编的《典型机械零件数控铣削加工》则聚焦于现代数控技术在实际零件加工中的应用。本文以典型机械零件为主线,结合两本著作的核心内容,探讨传统加工工艺与数控铣削加工的有机结合与应用路径。
二、典型机械零件加工工艺概述(基于蒋兆宏第四版)
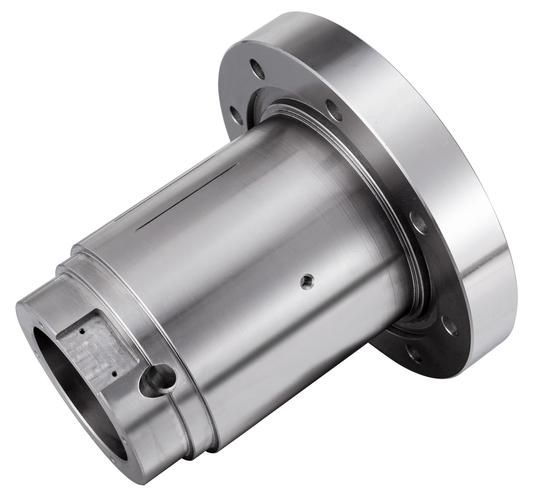
蒋兆宏在第四版教材中强调,典型机械零件加工工艺的核心在于“基准选择、工艺路线拟定、工序尺寸计算与机床夹具设计”四大要素。常见典型零件包括轴类、套筒类、箱体类、齿轮类和盘类零件。以轴类零件为例,传统工艺路线通常为:下料→锻造→正火→粗车→调质→精车→铣键槽→磨削→检验。其中,基准统一原则、先粗后精原则和先面后孔原则是保证加工精度的关键。
该书还详细讲解了工艺尺寸链的解算方法,通过极值法和概率法确定各工序尺寸及公差。在夹具设计部分,强调定位误差的分析与计算,以此保证零件加工时的位置精度。第四版相较于前三版,新增了绿色制造与工艺优化内容,引入了高速切削、干式切削等理念对传统工艺的改进。
三、典型机械零件数控铣削加工(基于郑主编教材)
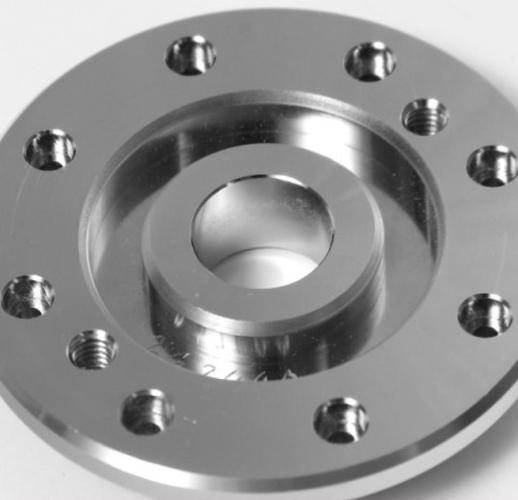
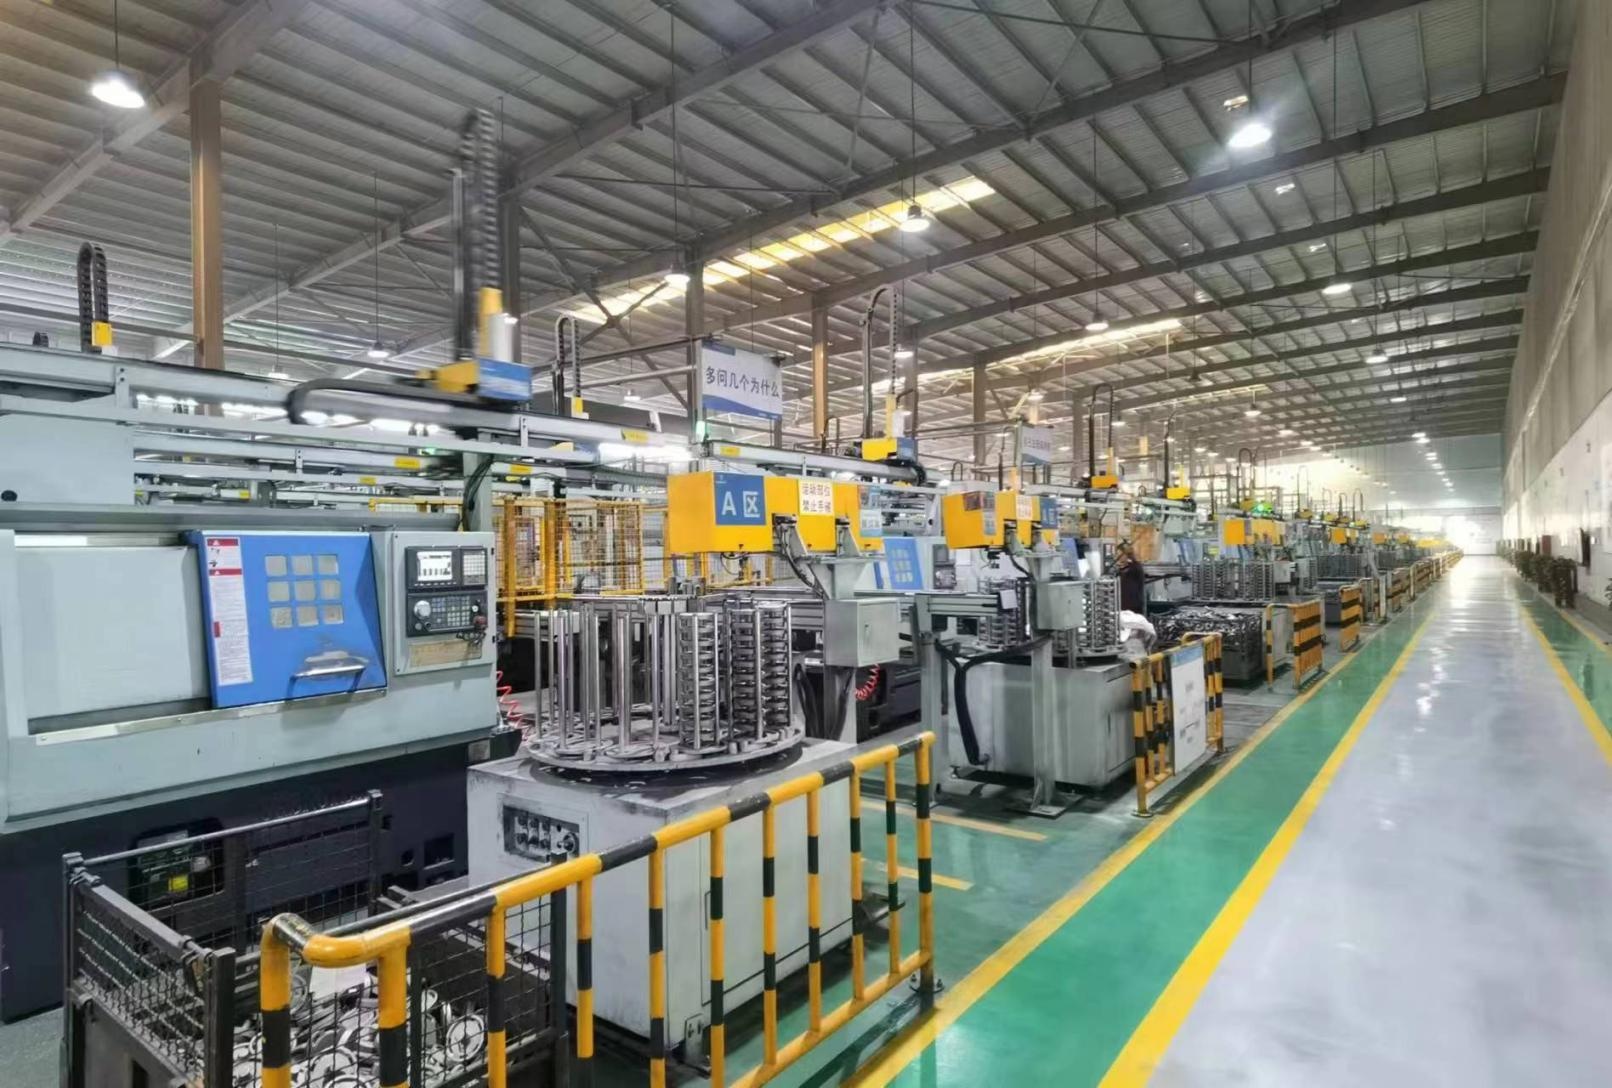
郑主编的教材则从数控编程与铣削工艺两个维度展开。数控铣削适用于平面、轮廓、曲面、孔系及槽类特征的加工。典型数控铣削零件包括凸轮、模具型腔、连杆、法兰盘等。其主要流程为:零件图分析→数控加工工艺性分析→确定装夹方案→选择刀具与切削用量→编制数控程序→仿真校验→机床加工→检测。
以平面类零件为例,工艺安排需遵循“先面后孔、先粗后精、基准先行”的原则。教材强调,数控铣削中的对刀点与换刀点选择直接影响加工效率,通常以零件设计基准或工艺基准作为对刀点。在编程方面,G代码和M代码的规范使用是核心技能。郑主编还特别指出,合理选用球头刀、平底刀和圆鼻刀对曲面加工质量至关重要。切削参数上,主轴转速n、进给速度vf和切削深度ap三者的匹配需要结合刀具材料与工件材料综合计算。
四、传统工艺与数控铣削的融合实践
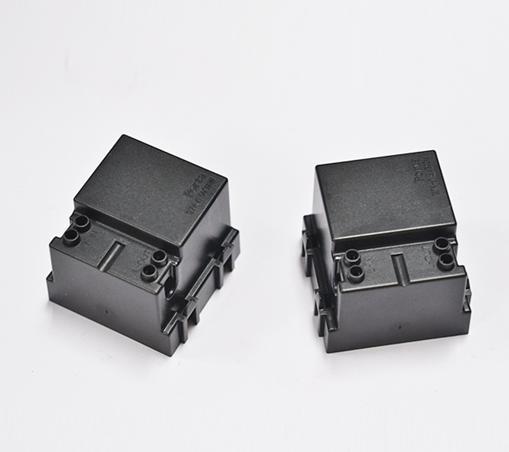
将蒋兆宏的传统工艺体系与郑主编的数控铣削技术结合,可在实际生产中构建“粗加工以传统工艺保证效率、精加工以数控铣削保证精度”的复合工艺路线。例如加工一副注塑模型腔:首先通过普通铣床或粗加工中心去除大量余量,留出0.3~0.5mm精加工余量;再转入数控铣床进行半精铣和精铣,利用CAM软件生成刀具轨迹,控制表面粗糙度达Ra1.6以内。利用传统工艺中的基准统一原则确定数控加工的原点,可有效减小装夹次数,降低定位误差。
在装备选用上,对于批量较大的典型零件,如汽车变速箱壳体,推荐采用数控铣削配合专用夹具实现多面加工;对形状简单、精度要求不高的轴类零件,仍可沿用传统车削工艺,以控制成本。两本教材的结合点正在于“工艺路线的柔性切换”——以零件特征、批量与精度为决策依据。
五、
蒋兆宏《典型机械零件加工工艺》第四版为工艺设计提供了理论根基,郑主编《典型机械零件数控铣削加工》则展现了现代制造的执行方法。唯有将二者融合——以传统工艺指导工艺路线与基准选择,用数控铣削技术保证复杂型面的高精高效加工——才能应对当下多品种、变批量的生产需求。随着智能制造与数字孪生的发展,典型机械零件的加工工艺将更加依赖数字化工艺术与自适应控制技术的集成。
如若转载,请注明出处:http://www.refinedpack.com/product/54.html
更新时间:2026-10-28 05:24:30