CNC加工精密零件 客户最关心的加工效果与机械零件质量探析
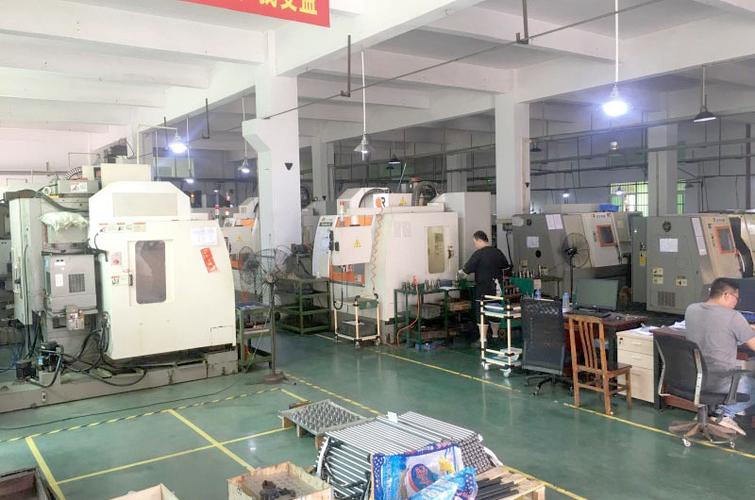
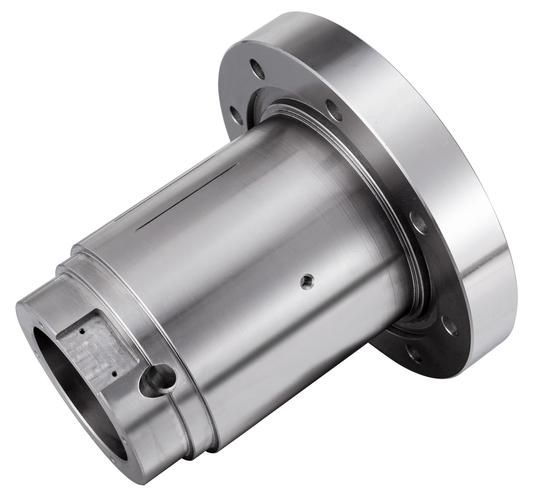
在制造业高速发展的今天,CNC(计算机数控)加工凭借其高精度、高效率和高一致性,已成为精密机械零件制造的核心工艺。对于客户而言,当他们将图纸交给加工商时,最关注的并非加工设备有多先进,而是最终拿到手的机械零件是否能完美呈现预期的加工效果。本文将围绕客户的核心关切,深入探讨CNC加工精密零件的关键效果指标及影响因素。
一、客户眼中的“加工效果”究竟指什么?
对于精密机械零件,客户所谓的“加工效果”通常涵盖以下维度:
- 尺寸精度:零件是否严格符合图纸标注的公差要求(如±0.01mm甚至更严)。任何超差都可能导致装配失败或功能失效。
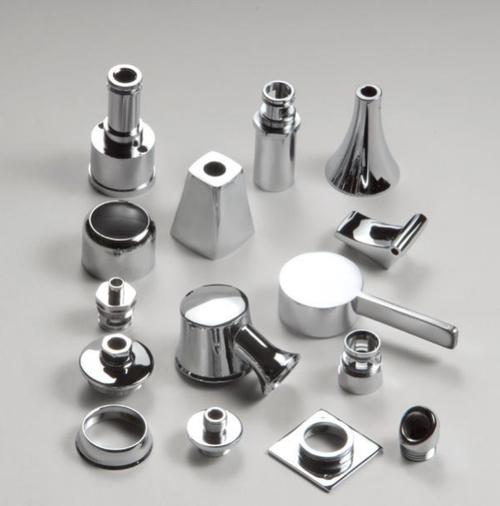
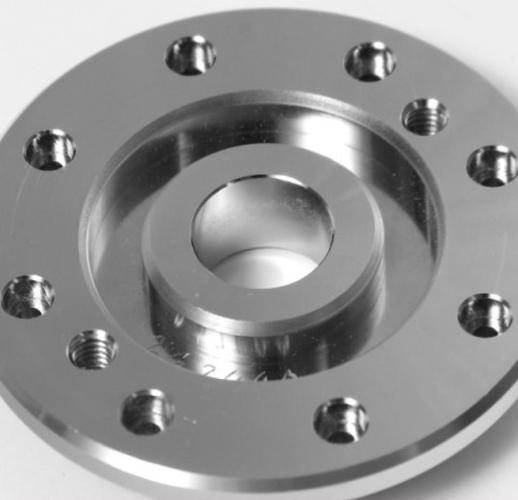
- 表面质量:包括表面粗糙度(Ra值)、有无刀痕、毛刺、划伤或振纹。高表面质量不仅提升外观,更影响耐磨性、密封性和疲劳强度。
- 形位公差:如平行度、垂直度、同轴度、圆度等。这些指标决定了零件在复杂运动或高负载下的稳定性。
- 材料性能保持:加工过程中是否因切削热、残余应力导致材料变性、开裂或硬度下降。
- 批次一致性:小批量试制与大批量生产是否保持完全相同的效果,避免装配时出现“选配”问题。
二、影响加工效果的五大核心要素
- 机床与刀具:高刚性、高精度的CNC机床是基础。刀具的材质、涂层和几何角度直接决定切削力与表面质量。例如,加工铝合金常用金刚石涂层刀具,而淬火钢则需CBN或陶瓷刀具。
- 切削参数:转速、进给率、切深三者匹配不当,会引发颤振、积屑瘤或过早磨损,导致尺寸漂移和表面恶化。
- 夹具与装夹:对薄壁、异形零件,装夹变形往往是精度超差的主因。定制软爪、真空吸盘或专用工装可显著改善。
- CAM编程与路径:合理的走刀策略(如顺铣、螺旋下刀、等高精加工)能减少空刀、避免过切,并保证拐角处精度。
- 过程检测与补偿:在线测量(如测头)和刀具寿命管理,可实时修正热变形和磨损带来的误差。
三、如何评估和保证机械零件的加工效果?
作为客户,可以从以下方面倒逼加工方提升效果:
- 图纸与技术要求明确化:除了尺寸,细化表面粗糙度、倒角、去毛刺标准,减少沟通歧义。
- 首件检验报告:要求提供三坐标测量机(CMM)报告,涵盖关键尺寸和形位公差。
- 表面粗糙度仪实测:对配合面、密封面进行抽检。
- 材料与热处理证明:确认加工未破坏材料性能。
- 小批量试产:验证工艺稳定性后再量产。
对于加工方而言,要持续达到客户的加工效果期望,必须建立“工艺-加工-检测”闭环,采用统计过程控制,并对每批次留样追溯。与客户保持透明沟通,面对超差风险时主动提出替代方案(如调整公差带、增加研磨工序)。
四、常见效果缺陷及应对实例
- 振纹:多见于细长轴或薄壁件。可降低切削力、增加支撑、使用动态减振刀柄。
- 毛刺:去毛刺工序不可省略。电解去毛刺、手工研锉或机器人打磨均有效,关键在于入库前控制。
- 锥度/失圆:车削细长轴时因让刀产生。采用跟刀架、反向走刀或分阶段进给可消除。
- 位置度超差:通常因装夹重复定位差引起。需更换高精度卡盘或设计一面两销定位。
五、
CNC加工精密零件,本质是一场对“效果”的极限追求。客户关心的不是机床的品牌单,而是装配线上的一次通过率,是产品在严苛环境下的可靠运转。因此,优秀的加工商应将客户对加工效果的关切转化为工艺优化的动力,用量化数据(尺寸报告、粗糙度曲线、CPK值)代替口头承诺。唯有如此,机械零件才能从图纸变成真正创造价值的精密部件。
如若转载,请注明出处:http://www.refinedpack.com/product/63.html
更新时间:2026-10-28 01:03:32