精密铸造与数控车床加工 铜件、不锈钢非标件及CNC机械零件制造的完整指南
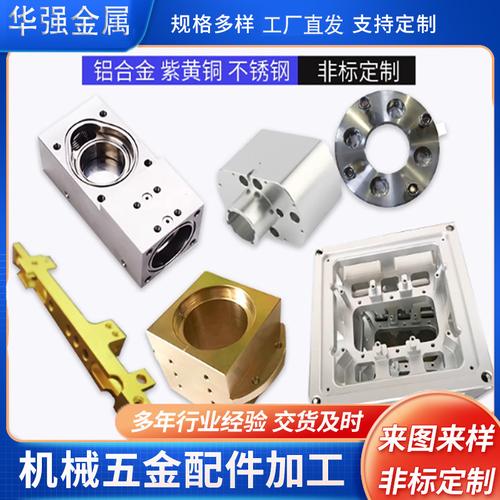
在现代制造业中,精密铸造与数控加工作为两大核心工艺,广泛应用于铜件、不锈钢非标件以及各类CNC机械零件的生产中。无论是小批量定制,还是大批量供货,掌握这些工艺的特点与选型逻辑,对于采购工程师、产品设计师和机械加工从业者都至关重要。
一、精密铸造:复杂铜件与不锈钢件的高效成型方式
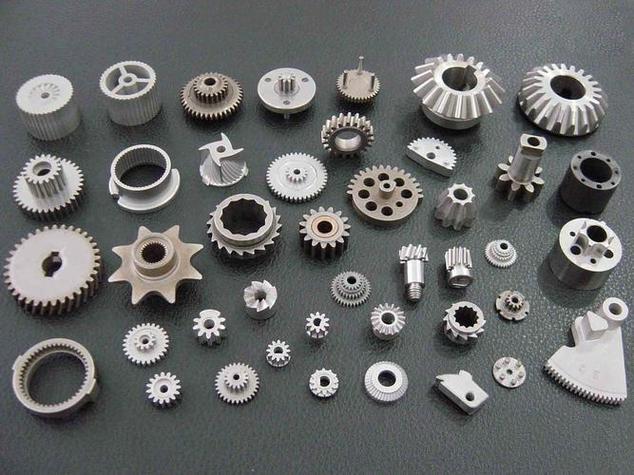
精密铸造(又称熔模铸造)适合生产形状复杂、尺寸精度要求较高的金属零件。对于铜合金(如黄铜、青铜)和不锈钢(如304、316、17-4PH),精密铸造可以在较少后续加工的情况下获得接近最终形状的毛坯。其典型优势包括:
- 复杂几何形状一次成型:内部流道、薄壁结构、浮雕文字等均可直接铸出。
- 材料利用率高:相比切削加工,铸造减少了大量废料。
- 表面质量较好:铸件表面粗糙度通常可达Ra 6.4~12.5μm,经打磨或抛丸后更佳。
- 适合中小批量:模具成本分摊后,单件成本较合理。
但需要注意:铸件可能存在气孔、缩松等内部缺陷。对于承压、密封或高疲劳寿命的零件,通常需要后续通过数控加工保证关键尺寸和表面完整性。
二、数控车床加工:铜件与不锈钢件的精加工利器
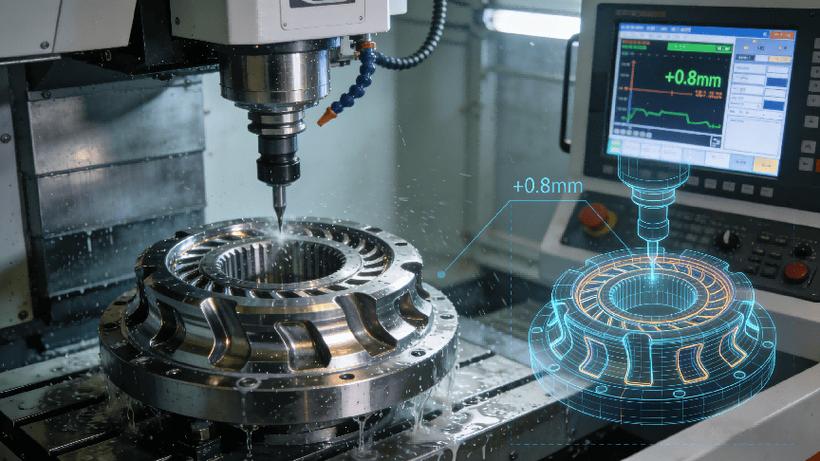
数控车床(CNC车床)是加工回转体零件的主力设备。对于铜件和不锈钢件,数控车削能够实现以下目标:
- 高尺寸精度:定位精度可达0.005mm,重复定位精度0.002mm。
- 优异的表面光洁度:通过合理选刀和参数,不锈钢可达Ra 0.8μm,铜件可达Ra 0.4μm。
- 灵活适应非标件:无需专用工装,只需编程即可加工不同形状。
- 适合批量化生产:搭配自动送料机可实现无人值守加工。
铜件车削要点:铜材较软、易粘刀,建议使用金刚石涂层刀具或高速钢刀具,提高切削速度(150~300m/min),加大前角,并使用切削液防止氧化。
不锈钢车削要点:不锈钢加工硬化趋势强、导热差,应选用韧性好的硬质合金刀具(如GC2015、PVD涂层),线速度控制在80~150m/min,进给量不宜过小以免加剧硬化,同时保证充分的冷却液冲刷。
三、不锈钢非标件的加工难点与应对
非标件往往没有现成的毛坯或标准夹具。不锈钢非标件加工常见难点包括:
- 装夹变形:不锈钢薄壁件受夹紧力易变形。应采用软爪、开缝套或轴向压紧方式分散夹紧力。
- 刀具磨损快:不锈钢粘附性强,需选用耐磨涂层刀具,并适当降低切削速度。
- 断屑困难:长切屑易缠绕。可通过调整进给量、使用断屑槽刀片或高压冷却解决。
- 热处理后二次加工:如需淬火后精加工,应选用CBN或陶瓷刀具。
对于批量非标件,建议先做1~2件试制,验证工艺和检测方案后再投产。
四、CNC加工机械零件:全流程服务的关键环节
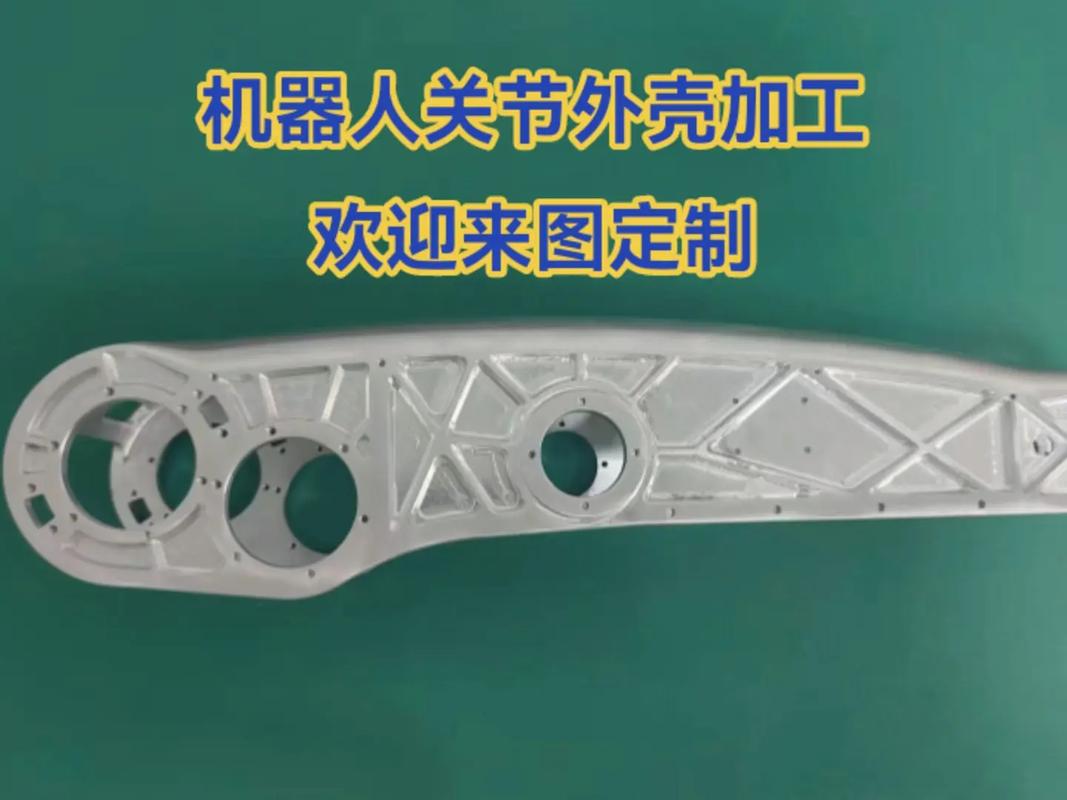
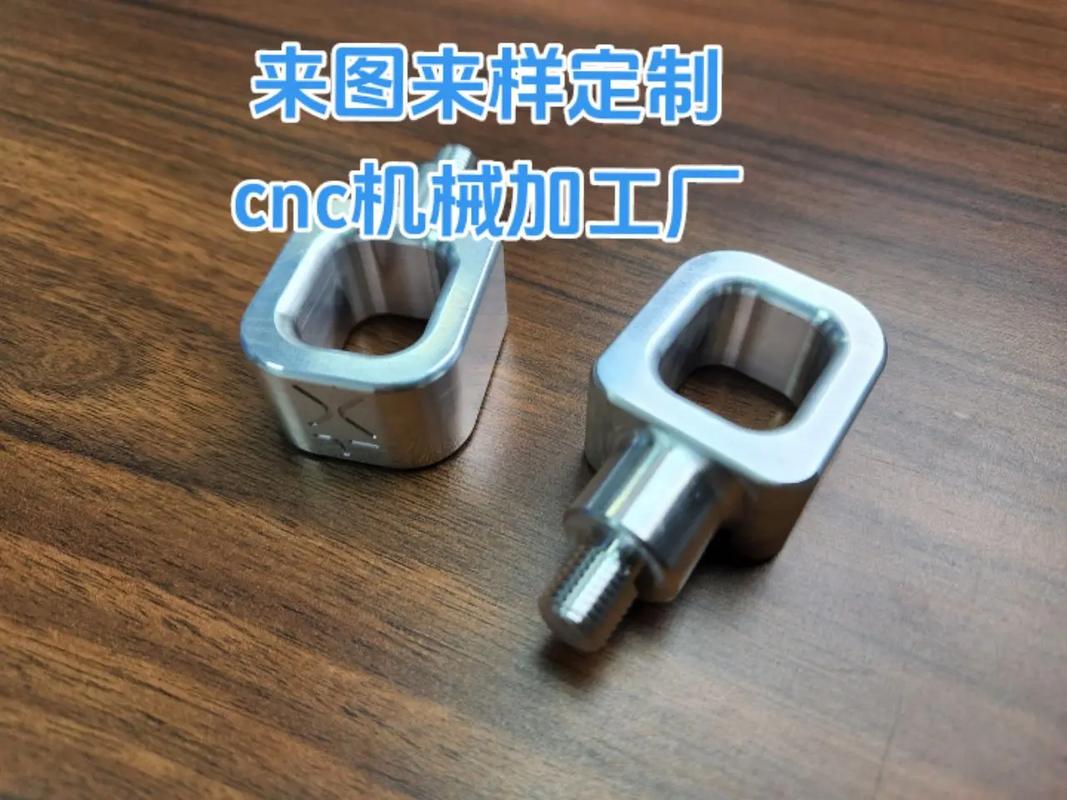
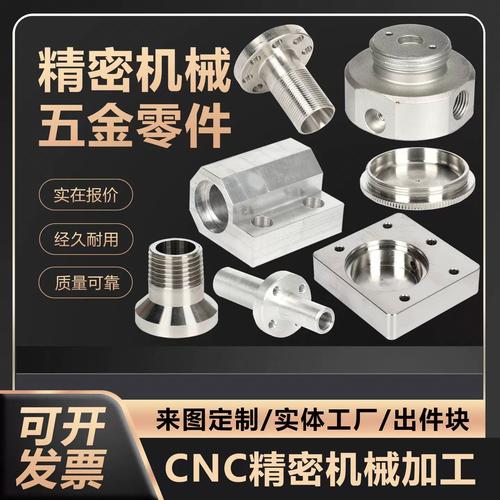
完整的CNC加工服务不仅包含车削,还包括铣削、钻孔、攻丝、线切割、电火花等。典型机械零件(如轴套、法兰、连接件、阀体、齿轮坯)的制造流程如下:
- 图纸评估与工艺分析:确认材料、公差、表面处理要求。
- 毛坯准备:铸造、锻造、棒料或板材切割。
- CNC粗加工:去除大部分余量,留0.3~1mm精加工余量。
- 热处理(如需):调质、淬火、固溶时效等。
- CNC精加工:保证尺寸公差与形位公差(如同轴度、垂直度)。
- 表面处理:阳极氧化、电镀、钝化、发黑、喷砂等。
- 检测与包装:三坐标、投影仪、粗糙度仪等全检或抽检。
选择CNC加工供应商时,应重点关注:设备品牌与精度、是否有车铣复合能力、质量体系认证(ISO 9001、IATF 16949)、以及是否提供首件检测报告(FAI)。
五、铜件、不锈钢非标件与CNC加工的应用领域
- 电子电气:铜排、连接器、屏蔽罩(黄铜、紫铜)
- 医疗设备:不锈钢手术器械、骨钉、流体接头(316L、17-4PH)
- 食品饮料机械:不锈钢阀门、泵体、喷嘴(304、316)
- 汽车与新能源:传感器壳体、电池铜软连接、非标紧固件
- 航空航天:铜合金衬套、不锈钢接头、精密结构件
六、如何与加工商高效协作
无论您需要精密铸造铜件、不锈钢非标件,还是直接用CNC加工机械零件,建议提供给加工商清晰的3D图纸(STEP/IGES)和2D图纸(PDF),标明关键尺寸、公差、材料牌号、热处理及表面处理要求。如涉及批量生产,可与加工商协商使用铸造+CNC的复合方案,以兼顾成本与精度。
精密铸造与数控加工并不是竞争关系,而是互补工艺。正确的工艺组合,能够在保证质量的同时显著降低单件成本。希望本指南能为您的零件采购与制造选型提供参考。
如若转载,请注明出处:http://www.refinedpack.com/product/29.html
更新时间:2026-10-28 12:28:29