典型机械零件数控铣削加工与典型精密零件机械加工工艺分析及实例(二)
在机械制造领域,数控铣削加工与精密零件机械加工工艺是保证零件精度、表面质量及生产效率的核心技术。本文作为系列第二篇,将聚焦典型机械零件的数控铣削加工工艺,并结合典型精密零件机械加工实例,深入分析工艺要点、工装设计及参数选择,为工程技术人员提供实用参考。
一、典型机械零件数控铣削加工工艺分析
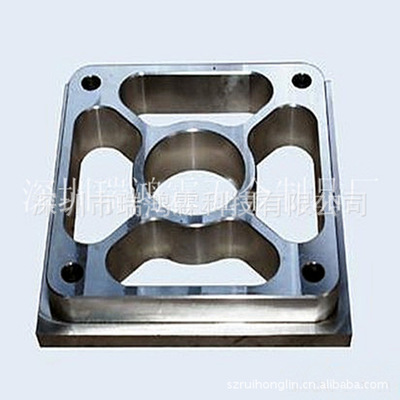
典型机械零件如平面类、轮廓类、型腔类及孔系类零件,在数控铣削中需重点考虑装夹方式、刀具路径及切削参数。以某法兰盘零件为例,材料为45钢,需加工外圆、均布孔及密封槽。工艺路线如下:
1. 毛坯准备:锻件退火,去除氧化皮。
2. 粗铣基准面:使用面铣刀,主轴转速800r/min,进给速度200mm/min,留余量0.5mm。
3. 精铣基准面:转速1200r/min,进给150mm/min,表面粗糙度Ra1.6。
4. 钻均布孔:中心钻定位,麻花钻钻孔,铰刀精铰,保证孔径H7公差。
5. 铣密封槽:采用键槽铣刀,分层切削,每层深度2mm,转速1000r/min。
装夹采用一面两销定位,液压夹具保证刚性。数控编程使用G54坐标系,注意刀具半径补偿及圆弧插补。
二、典型精密零件机械加工工艺分析
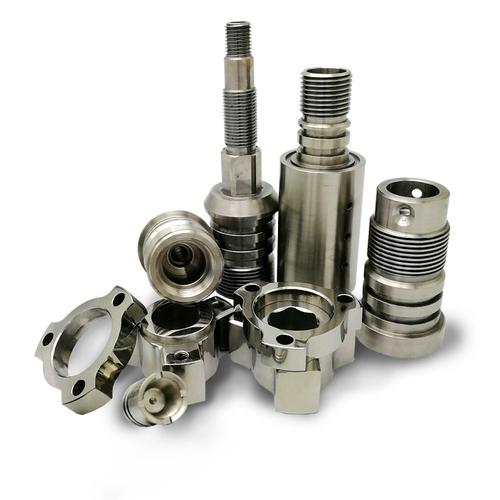
精密零件如航空液压阀芯、光学镜筒等,要求尺寸公差±0.005mm、表面粗糙度Ra0.4以下。核心工艺策略包括:
1. 基准统一:以设计基准为工艺基准,减少误差累积。
2. 粗精分开:粗加工去余量,精加工保证精度,中间安排时效处理消除应力。
3. 温度控制:恒温车间(20±1)℃加工,避免热变形。
4. 在线检测:使用三坐标测量机或激光干涉仪实时补偿。
以某精密阀套为例,材料为不锈钢,内孔公差0.008mm。工艺路线:车削外圆及端面→钻预孔→镗孔半精加工→浮动铰孔→珩磨内孔。珩磨参数:转速300r/min,往复速度15m/min,油石压力0.5MPa。最终内孔圆柱度0.003mm。
三、综合实例:某精密法兰盘数控铣削加工
零件图样:外圆φ100h6,内孔φ40H7,均布6×φ8H8孔,端面密封槽宽度4mm、深度2mm,材料2A12铝合金。
- 工艺分析:
- 定位基准:内孔与端面。
- 装夹:专用心轴+压板,防止变形。
- 刀具:φ20面铣刀、φ8钻头、φ8铰刀、φ4键槽铣刀。
- 数控加工工序卡:
- 工序10:铣端面至厚度20mm,转速2000r/min,进给300mm/min。
- 工序20:钻6×φ8孔,中心钻定位,钻孔转速1500r/min,进给100mm/min,铰孔转速800r/min。
- 工序30:铣密封槽,键槽铣刀转速3000r/min,进给50mm/min,圆弧切入切出。
- 质量检测:内孔用气动量仪检测,孔径φ40.002mm;孔位置度用三坐标测量,误差0.01mm;表面粗糙度Ra0.8。
结论
通过上述工艺分析与实例可以看出,典型机械零件的数控铣削需合理规划工序、优化切削参数,而精密零件加工更强调环境控制、基准统一及误差补偿。实际生产中,应结合零件材料、批量及设备条件,制定经济高效的工艺方案,并注重工艺验证与持续改进。
如若转载,请注明出处:http://www.refinedpack.com/product/53.html
更新时间:2026-10-28 15:42:33