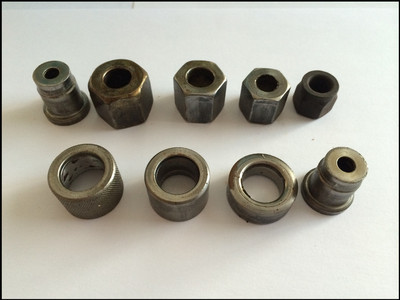
精密零件化学镀镍加工药水 机械零件表面处理的理想选择
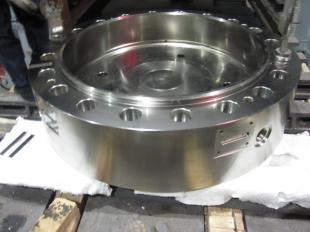
在机械制造与精密零件加工领域,表面处理工艺直接关系到产品的耐磨性、耐腐蚀性及使用寿命。化学镀镍作为一种无需外接电源的化学沉积技术,因其均匀镀层、优异均镀能力和高硬度特性,成为精密零件表面强化的热门选择。而实现高质量化学镀镍的核心,正是专业的化学镀镍加工药水。
化学镀镍加工药水的特点
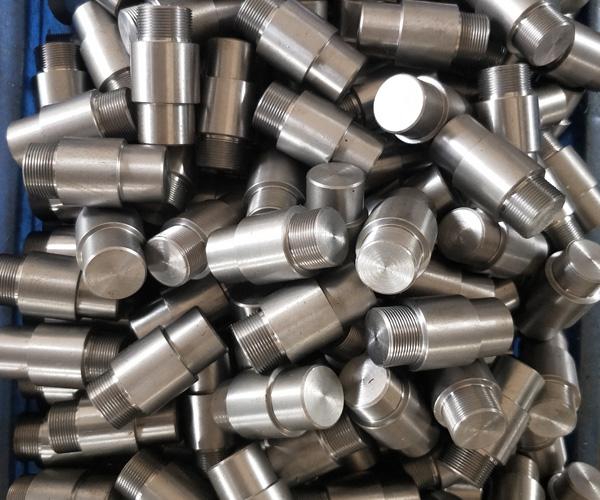
化学镀镍药水通常由镍盐、还原剂、络合剂、稳定剂和pH调节剂等组成。针对精密零件(如液压杆、齿轮、轴承、连接件等)的加工需求,优质药水应具备以下特性:
- 镀层均匀性高:即使是深孔、盲孔或复杂几何形状的机械零件,也能获得厚度一致的镍磷合金镀层,避免电镀常见的边缘效应。
- 结合力强:镀层与基体金属(钢、铁、铜、铝等)之间形成冶金结合,不易剥落,适合承受摩擦与冲击的机械零件。
- 耐腐蚀与耐磨:通过调整磷含量(中磷或高磷),可满足不同工况下的防锈、抗磨损要求。
- 沉积速度快且稳定:药水寿命长,维护补加简单,适合批量生产,降低加工成本。
在精密零件加工中的应用
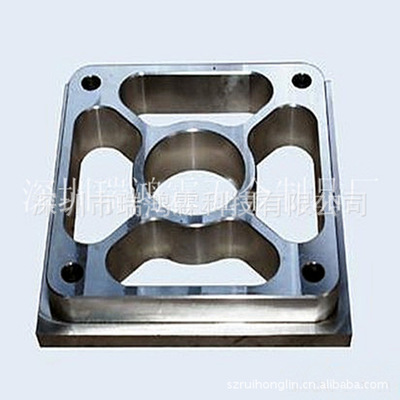
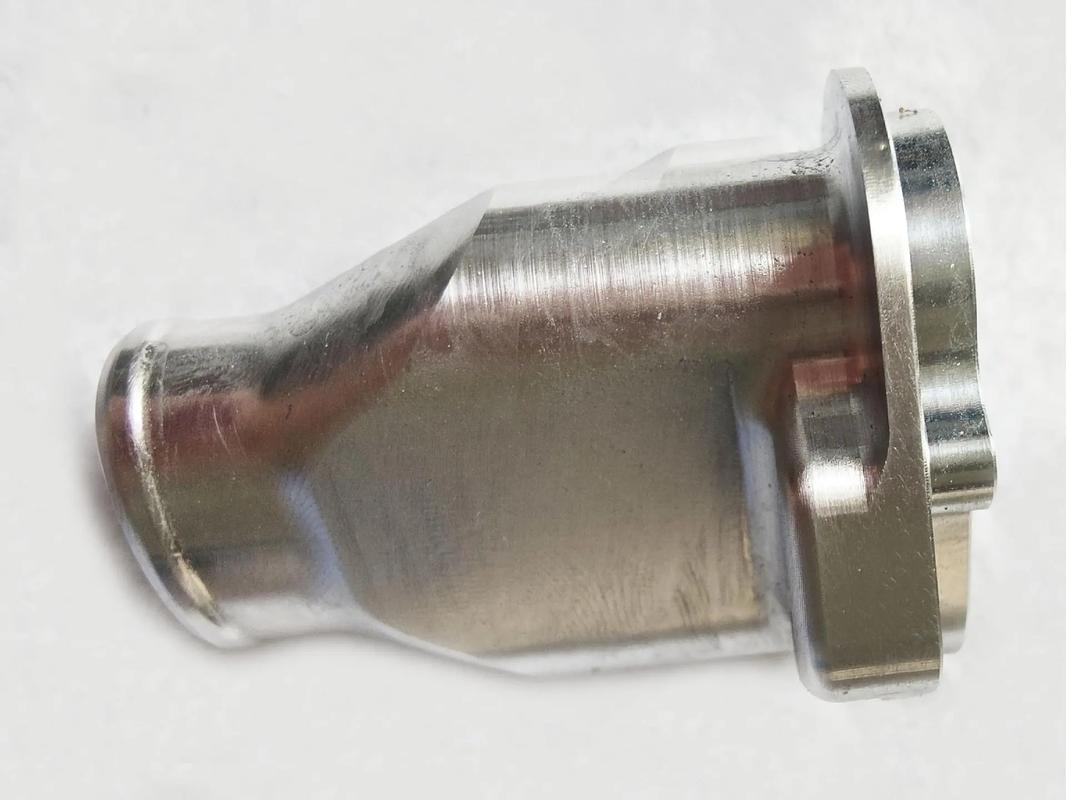
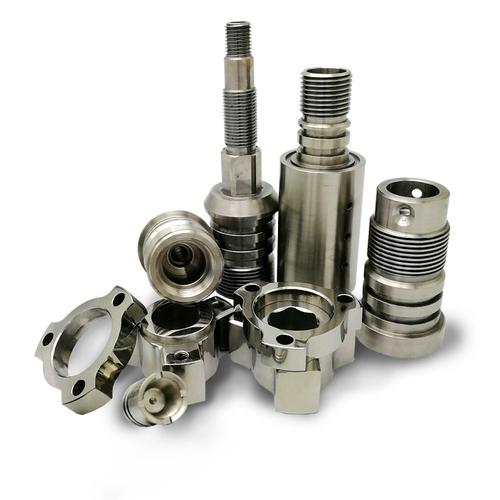
精密零件对尺寸公差和表面粗糙度要求严格。化学镀镍药水可在不改变基体尺寸精度的前提下(镀层厚度通常为5-25微米),赋予零件表面高硬度(热处理后可达HV800以上)和自润滑性能。具体应用包括:
- 汽车机械零件:喷油嘴、活塞销、传动轴等,提高耐磨性。
- 液压与气动元件:液压缸内壁、阀芯,增强防腐能力。
- 电子与精密仪器:微型齿轮、连接器,避免磁屏蔽影响。
- 模具与工具:注塑模、压铸模,延长脱模寿命。
如何选择与使用化学镀镍药水
采购时,建议关注药水的稳定性、沉积速率、磷含量范围以及是否符合环保要求(如不含铅、镉)。使用流程一般包括前处理(除油、酸洗、活化)、施镀(控制温度80-90℃、pH 4.5-5.5)、后处理(钝化、热处理)。定期分析药水成分并补加,可保证镀层质量的一致性。
###
随着机械零件向高精度、长寿命方向发展,化学镀镍加工药水的作用日益凸显。选择可靠的药水供应商,并结合科学的工艺控制,方能为精密零件提供理想的表面强化方案,助力企业提升产品竞争力。如果您正在寻找优质的化学镀镍药水,不妨访问世界工厂网中国产品信息库,查询现货供应信息。
如若转载,请注明出处:http://www.refinedpack.com/product/43.html
更新时间:2026-10-28 03:32:31